


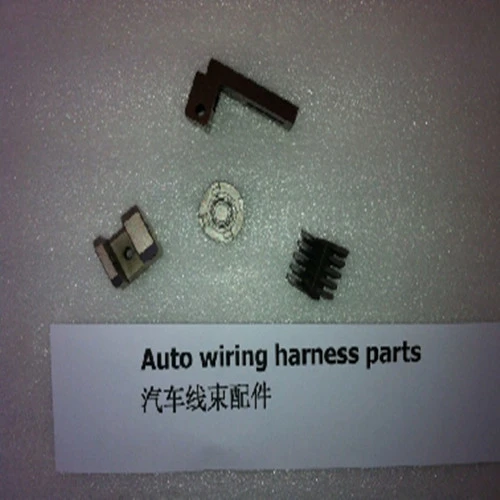
آٹوموٹو وائرنگ ہارنس کے لئے ٹائٹینیم کھوٹ کی - موم کاسٹنگ
آٹوموٹو وائرنگ ہارنس ، آٹوموٹو سرکٹس کے مرکزی نیٹ ورک کی حیثیت سے ، گاڑی میں مختلف برقی آلات کو مربوط کرتے ہیں ، جس سے مستحکم سگنل اور بجلی کی ترسیل کو یقینی بناتے ہیں۔ کچھ اعلی - اختتام کی تیاری میں ، اعلی - پرفارمنس گاڑیاں ، اور ہلکے وزن اور اعلی طاقت کے ل special خصوصی تقاضوں والی گاڑیاں ، روایتی وائرنگ کنٹرول مواد اور مینوفیکچرنگ کے عمل مطالبات کو پورا نہیں کرسکتے ہیں۔
آٹوموٹو وائرنگ ہارنس کے لئے ٹائٹینیم کھوٹ کی کھوئی ہوئی - وافر کاسٹنگ کا تصور اور اطلاق کا پس منظر
آٹوموٹو وائرنگ ہارنس ، آٹوموٹو سرکٹس کے مرکزی نیٹ ورک کی حیثیت سے ، گاڑی میں مختلف برقی آلات کو مربوط کرتے ہیں ، جس سے مستحکم سگنل اور بجلی کی ترسیل کو یقینی بناتے ہیں۔ کچھ اعلی - اختتام کی تیاری میں ، اعلی - پرفارمنس گاڑیاں ، اور ہلکے وزن اور اعلی طاقت کے ل special خصوصی تقاضوں والی گاڑیاں ، روایتی وائرنگ کنٹرول مواد اور مینوفیکچرنگ کے عمل مطالبات کو پورا نہیں کرسکتے ہیں۔ ٹائٹینیم مرکب میں کم کثافت ، اعلی طاقت ، اور اچھی سنکنرن مزاحمت جیسے فوائد ہیں۔ آٹوموٹو وائرنگ کنٹرول کے اجزاء تیار کرنے کے لئے کھوئے ہوئے - وافر کاسٹنگ کے عمل کا استعمال پیچیدہ شکلوں کی عین مطابق تیاری ، جزو کی کارکردگی اور معیار کو بہتر بنانے ، اور آٹوموٹو انڈسٹری کی تکنیکی تقاضوں کو تیار کرتے ہوئے ہمیشہ - کو پورا کرنے کے قابل بناتا ہے۔
ٹائٹینیم مرکب کی خصوصیات اور فوائد
کم کثافت:ٹائٹینیم مرکب کی کثافت عام طور پر 4.5 جی/سینٹی میٹر کے لگ بھگ ہوتی ہے ، جو روایتی اسٹیل مواد (کثافت تقریبا 7.85 جی/سینٹی میٹر) سے بہت کم ہے۔ اس کے نتیجے میں ٹائٹینیم مرکب سے بنے آٹوموٹو وائرنگ کنٹرول کے اجزاء کے وزن میں نمایاں کمی واقع ہوئی ہے ، جس سے گاڑی کے مجموعی وزن میں کمی ، ایندھن کی معیشت کو بہتر بنانا ، یا برقی گاڑیوں کی ڈرائیونگ رینج میں اضافہ ہوتا ہے۔
اعلی طاقت:ٹائٹینیم مرکب اعلی طاقت رکھتے ہیں ، جس میں تناؤ کی طاقت 400-1400 MPa تک پہنچ جاتی ہے۔ اس کا مطلب یہ ہے کہ اسی بیرونی قوت کے تحت ، ٹائٹینیم کھوٹ کے اجزاء اخترتی یا نقصان کا کم خطرہ ہیں ، جو پیچیدہ کام کرنے والے ماحول میں آٹوموٹو وائرنگ کے مستحکم آپریشن کو یقینی بناتے ہیں اور خرابی کے امکان کو کم کرتے ہیں۔
عمدہ سنکنرن مزاحمت:ایک گھنے آکسائڈ فلم ٹائٹینیم مرکب کی سطح پر بن سکتی ہے ، جس سے سنکنرن کی بہترین مزاحمت فراہم ہوتی ہے۔ آٹوموٹو استعمال کے دوران ، وائرنگ کا استعمال مختلف سنکنرن مادوں ، جیسے بارش کا پانی اور کیمیائی ڈی - سڑک پر آئیکنگ ایجنٹوں کے ساتھ ہوسکتا ہے۔ ٹائٹینیم مرکب کی سنکنرن مزاحمت مؤثر طریقے سے وائرنگ کنٹرول کے اجزاء کو اپنی خدمت کی زندگی کو بڑھانے سے روکتی ہے۔
کھوئے ہوئے - موم کاسٹنگ کے عمل کا اصول:کھوئے ہوئے - موم کاسٹنگ ، جسے سرمایہ کاری کاسٹنگ بھی کہا جاتا ہے ، پہلے مطلوبہ معدنیات سے متعلق اسی شکل کے ساتھ موم ماڈل بنانے کے اصول پر مبنی ہے۔ اس کے بعد ، ریفریکٹری مواد کی متعدد پرتوں کو موم ماڈل کی سطح پر لیپت کیا جاتا ہے تاکہ ایک یک سنگی شیل تشکیل دی جاسکے۔ اس کے بعد ، شیل کو گرم کیا جاتا ہے ، جس کی وجہ سے موم ماڈل پگھل جاتا ہے اور نکل جاتا ہے ، اس طرح شیل کے اندر گہا تشکیل دیتا ہے جس کی شکل موم ماڈل کی طرح ہوتی ہے۔ آخر میں ، پگھلا ہوا ٹائٹینیم کھوٹ اس گہا میں ڈالا جاتا ہے۔ ٹائٹینیم کھوٹ کے ٹھنڈے اور ٹھوس ہونے کے بعد ، مطلوبہ معدنیات سے متعلق شیل ٹوٹ جاتا ہے۔
کھوئے ہوئے - آٹوموٹو وائرنگ ہارنس کے لئے ٹائٹینیم کھوٹ کی ویفر کاسٹنگ کا مخصوص عمل
اے۔ مولڈ ڈیزائن اور مینوفیکچرنگ: آٹوموٹو وائرنگ کنٹرول کے اجزاء کے ڈیزائن ڈرائنگ کی بنیاد پر ، سانچوں کو سی اے ڈی سافٹ ویئر کا استعمال کرتے ہوئے ڈیزائن کیا گیا ہے ، اور پھر اعلی صحت سے متعلق حاصل کرنے کے لئے مشینی ، ای ڈی ایم اور دیگر طریقوں کا استعمال کرتے ہوئے تیار کیا گیا ہے۔ سڑنا کی صحت سے متعلق براہ راست موم ماڈل کے معیار کو متاثر کرتی ہے ، جو بدلے میں حتمی کاسٹنگ کی جہتی درستگی اور سطح کے معیار کو متاثر کرتی ہے۔
اے۔ موم انجیکشن: موم کو اچھی روانی کو یقینی بنانے کے لئے مناسب درجہ حرارت پر گرم کیا جاتا ہے۔ اس کے بعد ، موم کو انجکشن مولڈنگ مشین کا استعمال کرتے ہوئے مولڈ گہا میں انجکشن لگایا جاتا ہے ، جس میں ایک خاص وقت کے لئے دباؤ میں رکھا جاتا ہے تاکہ موم کو پوری گہا کو بھرنے اور مستحکم کرنے کی اجازت دی جاسکے۔ موم کے دباؤ ، درجہ حرارت ، اور وقت کے پیرامیٹرز کو موم کی خصوصیات اور موم ماڈل کے معیار کو یقینی بنانے کے لئے مولڈ کی ساخت کے مطابق عین مطابق کنٹرول کرنے کی ضرورت ہے۔
اے۔ موم ماڈل فائننگ: مولڈ سے موم ماڈل کو ہٹانے کے بعد ، اس کو بررس ، فلیش اور دیگر اضافی حصوں کو ہٹا کر ختم کرنے کی ضرورت ہے ، اور یہ چیک کرتے ہوئے کہ آیا موم ماڈل کا سائز اور شکل ضروریات کو پورا کرتا ہے۔ کچھ پیچیدہ - شکل کے موم ماڈل کے لئے ، چھڑکنے اور اسمبلی کی بھی ضرورت پڑسکتی ہے۔ E موسم بہار کی یہ میٹھی صبح جس سے میں اپنے پورے لوریم آئپسم ڈولور بیٹھے بیٹھے ، کونسیکٹیٹر ایڈپسیئسنگ ایلٹ کے ساتھ لطف اندوز ہوتا ہوں ، ایس ای ڈی ڈو ایئسموڈ ٹیمپور انڈیڈونٹ لیبور ایٹ ڈولور میگنا الیقہ۔ یہ اشتہار کم سے کم وینیم۔
اے۔ کوٹنگ: تیار موم ماڈل کو کوٹنگ ٹینک میں رکھیں اور اس کی سطح کو کوٹنگ کی ایک پرت کے ساتھ یکساں طور پر کوٹ کریں۔ کوٹنگ عام طور پر ریفریکٹری مواد (جیسے سلکا ریت ، زرکونیم ریت وغیرہ) اور بائنڈرز (جیسے واٹر گلاس ، سلکا سول ، وغیرہ) پر مشتمل ہوتی ہے۔ کوٹنگ کی موٹائی اور یکسانیت شیل کی طاقت اور پارگمیتا کو نمایاں طور پر متاثر کرتی ہے۔
اے۔ ریت کا پھیلاؤ: کوٹنگ کے فورا. بعد ، موم ماڈل کو ریت پھیلانے والے آلے میں رکھیں تاکہ یہ یقینی بنایا جاسکے کہ ریفریکٹری ریت کے ذرات کوٹنگ کی سطح پر یکساں طور پر قائم رہتے ہیں۔ ذرہ سائز اور ریت کی پرتوں کی تعداد کو معدنیات سے متعلق سائز اور شکل کی بنیاد پر منتخب کرنے کی ضرورت ہے۔ عام طور پر ، موم ماڈل کے قریب ریت کے ذرات کی اندرونی پرت بہتر ہوتی ہے ، جبکہ بیرونی پرت میں موٹے ذرات ہوتے ہیں۔
اے۔ خشک اور سختی: کوٹنگ اور ریت کے پھیلاؤ کے بعد ، موم ماڈل کو خشک کرنے اور سخت کرنے کے لئے خشک کرنے والے چیمبر میں رکھیں تاکہ بائنڈر کو مستحکم کیا جاسکے اور شیل کی طاقت کو بہتر بنایا جاسکے۔ خشک ہونے اور سخت وقت اور درجہ حرارت کو بائنڈر اور ماحولیاتی حالات کی قسم کی بنیاد پر کنٹرول کرنے کی ضرورت ہے۔
اے۔ بار بار کوٹنگ اور سینڈنگ: سڑنا کے خول کی طاقت اور موٹائی کو یقینی بنانے کے لئے ، بار بار کوٹنگ ، سینڈنگ ، خشک ، اور سخت قدموں کی ضرورت ہوتی ہے جب تک کہ شیل مطلوبہ موٹائی تک نہ پہنچ جائے۔
اے۔ بھاپ ڈی ویکسنگ: تیار مولڈ شیل کو بھاپ ڈی ویکسنگ کیتلی میں رکھا گیا ہے ، اور موم ماڈل کو پگھلنے اور اسے شیل سے باہر جانے کی اجازت دینے کے لئے اعلی - درجہ حرارت کی بھاپ متعارف کروائی گئی ہے۔ سڑنا کے خول کو اس کی رفتار ، کارکردگی ، اور کم سے کم نقصان کی وجہ سے بھاپ ڈی ویکسنگ فائدہ مند ہے۔
اے۔ گرم پانی کی آفیونگ: سڑنا کا شیل گرم پانی میں ڈوبا ہوا ہے ، جس کی وجہ سے موم ماڈل پگھل جاتا ہے اور سطح پر تیرتا ہے۔ گرم پانی کی آفیونگ سادہ سامان استعمال کرتی ہے اور یہ سستا ہے ، لیکن اس میں زیادہ وقت لگتا ہے اور شیل کی سطح پر کوٹنگ کو چھلکے کا سبب بن سکتا ہے۔
اے۔ ٹائٹینیم کھوٹ بدبودار: ٹائٹینیم کھوٹ خام مال کو پگھلے ہوئے حالت میں گرم کیا جاتا ہے جیسے سامان جیسے ویکیوم انڈکشن پگھلنے والی بھٹی۔ بدبودار عمل کے دوران ، نمونے کے درجہ حرارت ، وقت اور ویکیوم لیول جیسے پیرامیٹرز کو سختی سے کنٹرول کرنا چاہئے تاکہ یہ یقینی بنایا جاسکے کہ ٹائٹینیم کھوٹ کی کیمیائی ساخت اور پاکیزگی ضروریات کو پورا کرتی ہے۔
اے۔ بہاو: پگھلا ہوا ٹائٹینیم کھوٹ سڑنا کے گیٹنگ کپ میں ڈالا جاتا ہے جس میں لاڈلی یا اسی طرح کے آلے کا استعمال کیا جاتا ہے ، جس سے پوری گہا بھر جاتی ہے۔ تیز رفتار ، درجہ حرارت اور دباؤ کے پیرامیٹرز کو ڈالنے کی ضرورت ہے کہ ٹائٹینیم کھوٹ کے سائز ، شکل اور خصوصیات کی بنیاد پر عین مطابق کنٹرول کی ضرورت ہے تاکہ نامکمل بھرنے ، پوروسٹی اور شمولیت جیسے نقائص سے بچا جاسکے۔
اے۔ شیل کو ہٹانا: ٹائٹینیم ایلائی کاسٹنگ ٹھنڈا اور مستحکم ہونے کے بعد ، سڑنا شیل کو کاسٹنگ کو بے نقاب کرنے کے لئے کمپن یا سینڈ بلاسٹنگ جیسے طریقوں کا استعمال کرتے ہوئے ہٹا دیا جاتا ہے۔
اے۔ گرمی کا علاج: معدنیات سے متعلق علاج ، جیسے انیلنگ ، بجھانا ، اور غص .ہ ، اس کے مائکرو اسٹرکچر اور خصوصیات کو بہتر بنانے کے ل its ، اس کی طاقت ، سختی اور سختی میں اضافہ ہوتا ہے۔
اے۔ مشینی: کاسٹنگ کو آٹوموٹو وائرنگ کنٹرول کے اجزاء کی ڈیزائن کی ضروریات کے مطابق تیار کیا گیا ہے ، جس میں مطلوبہ جہتی درستگی اور سطح کی کھردری کو حاصل کرنے کے لئے ٹرننگ ، ملنگ ، اور ڈرلنگ جیسی تکنیک کا استعمال کیا گیا ہے۔
اے۔ سطح کا علاج: اس کی سنکنرن مزاحمت اور جمالیات کو بہتر بنانے کے ل the مشغول معدنیات سے متعلق معدنیات سے متعلق سطح کے علاج ، جیسے الیکٹروپلاٹنگ یا اسپرےنگ سے گزرتا ہے۔
کھوئے ہوئے - آٹوموٹو وائرنگ ہارنس کے لئے ٹائٹینیم کھوٹ کی وافر کاسٹنگ کا کوالٹی کنٹرول
خام مال کوالٹی کنٹرول
اس بات کو یقینی بنانے کے لئے کہ وہ ڈیزائن کی ضروریات کو پورا کرتے ہیں تاکہ وہ ٹائٹینیم کھوٹ خام مال کی کیمیائی ساخت اور پاکیزگی کو سختی سے کنٹرول کریں۔ اس کے ساتھ ہی ، موم ، ریفریکٹری مواد ، اور بائنڈرز جیسے معاون مواد کے معیار کے لئے بھی سخت معائنہ کی ضرورت ہوتی ہے۔
عمل پیرامیٹر کنٹرول پر عمل کریں
مستحکم معدنیات سے متعلق معیار کو یقینی بنانے کے ل process ، ہر مرحلے میں درجہ حرارت ، دباؤ اور وقت جیسے عمل کے پیرامیٹرز کا عین مطابق کنٹرول ضروری ہے۔
معیار کا معائنہ
Employ non-destructive testing (such as ultrasonic testing and X-ray testing) and physicochemical testing (such as metallographic analysis and mechanical property testing) to inspect castings and promptly identify and address defects.
آٹوموٹو وائرنگ ہارنس کے لئے ٹائٹینیم کھوٹ کی کھوئے ہوئے - کے ڈویلپمنٹ رجحانات
عمل کی اصلاح
جہتی درستگی اور کاسٹنگ کی سطح کے معیار کو بڑھانے اور نقائص کو کم کرنے کے ل lost کھوئے ہوئے - کاسٹنگ کے عمل کو مستقل طور پر بہتر بنائیں۔ مثال کے طور پر ، معدنیات سے متعلق عمل کی تقلید اور بہتر بنانے ، پہلے سے ممکنہ مسائل کی پیش گوئی کرنے ، اور اسی طرح کے اقدامات کرنے کے لئے جدید کمپیوٹر تخروپن ٹکنالوجی کا استعمال کریں۔
مادی جدت
ان کی کارکردگی اور کاسٹیبلٹی کو مزید بہتر بنانے کے لئے نئے ٹائٹینیم کھوٹ مواد تیار کریں۔ اس کے ساتھ ہی ، ہم آٹوموٹو انڈسٹری کے ہلکے وزن اور اعلی کارکردگی کے بڑھتے ہوئے مطالبات کو پورا کرنے کے لئے دوسرے مواد کے ساتھ جامع ایپلی کیشنز کی تلاش کریں گے۔
خودکار پیداوار
ہم آٹوموٹو وائرنگ ہارنس کے لئے ٹائٹینیم مرکب کی کھوئی ہوئی - موم کاسٹنگ کو خود کار بنائیں گے ، پیداواری کارکردگی اور معیار کے استحکام کو بہتر بنائیں گے۔ مثال کے طور پر ، ہم روبوٹس کو موم پیٹرن بنانے ، شیل کوٹنگ ، اور پوسٹ - کاسٹنگ پروسیسنگ جیسے کاموں کے لئے استعمال کریں گے ، دستی مداخلت اور انسانی غلطی کو کم کریں گے۔


انکوائری بھیجنے
